 EN
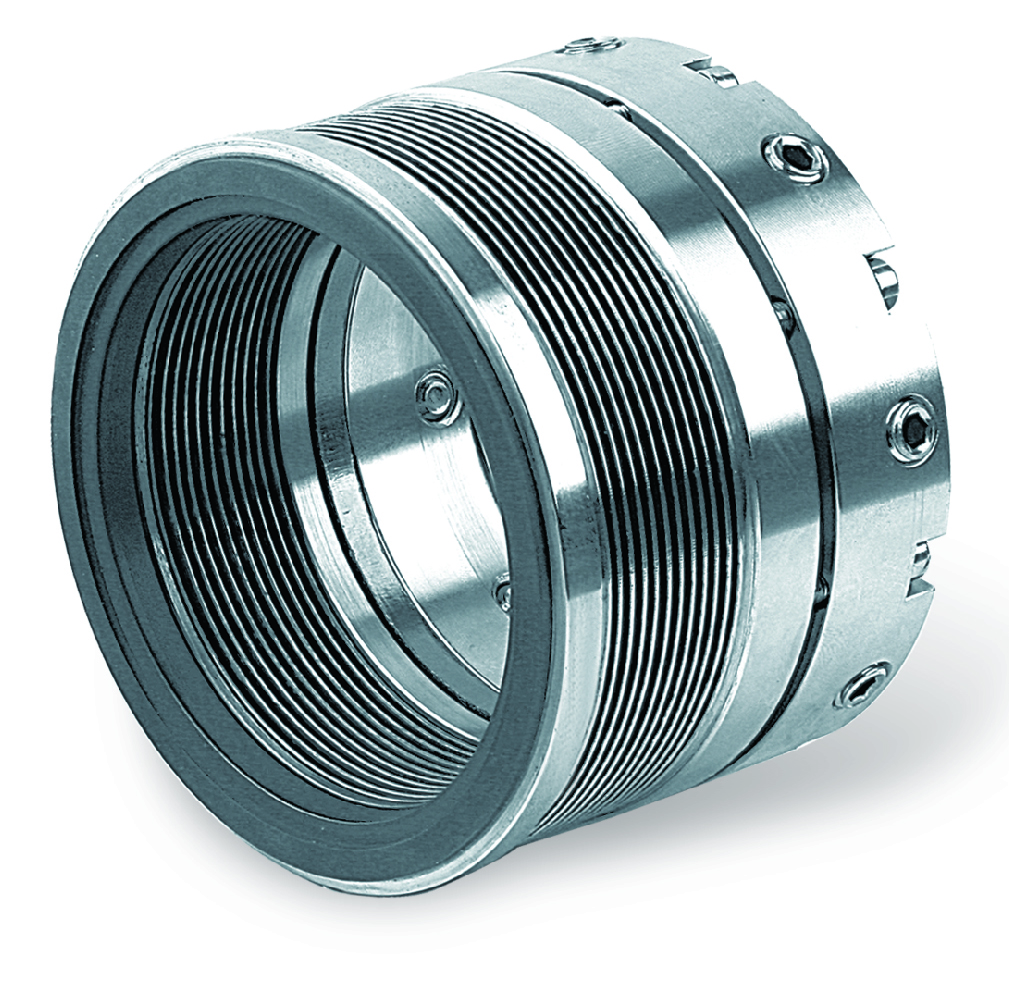
Megértés Gyűrűalapú mechanikai zár Hibamechanizmusok
A mechanikus tömítésekkel kapcsolatos gyakori problémák jelei harmonikás tömítéseknél
A mechanikus harmonika-szimeringek általában figyelmeztető jeleket adnak, mielőtt teljesen meghibásodnának. Ezek a jelek általában furcsa rezgések formájában jelentkeznek, a szivárgás mintázata pedig változó lehet egyszerű csepegéstől egészen kifejezett permetezésig, továbbá rendellenes felmelegedés is tapasztalható a tömítés helyén. Amikor a technikusok rendszeresen ellenőrzik a berendezéseket, gyakran észreveszik a kritikus tömítőfelületek elszíneződését, vagy apró repedéseket fedeznek fel a tartó gumielemekben. Ennek oka az, hogy a harmonika-szimeringek hegesztett fémalkatrészekből készülnek, így közvetlenebbül továbbítják a gép terhelését, mint a hagyományos tömítési megoldások. Ez a közvetlen terhelésátvitel éppen ezért teszi láthatóbbá a kezdeti problémákat. Egy 2023-ban közzétett kutatás, amely több száz ipari szivattyú meghibásodását vizsgálta, valami meglepőt tárhatott fel: a harmonika-szimeringekkel kapcsolatos hibák majdnem kétharmada csupán időszakos szivárgással kezdődött, de aztán egy-tól három hónapon belül gyorsan súlyos szivárgásokká fajult.
Hullámos típusú tömítések mechanikai tömítési hibáinak okai és megoldásai
A hullámos tömítések szivárgása általában három alapvető okból adódik:
- Hőmérséklet okozta torzulás gyors hőmérsékletváltozásokból, amelyek egyenetlen felületi érintkezést okoznak
- Fáradási törések vékonyfalú hullámoknál ciklikus nyomás hatására
- Pitves korrózió a savas vagy klórozott folyadékoknak kitett hegesztési varratoknál
80 hidrogénfeldolgozó szivattyúban bekövetkezett tömítés meghibásodásának elemzése során kiderült, hogy a szivárgások 44%-a repedt hegesztési varratokból származott. Hatékony megoldások közé tartozik a nikkelötvözetű hullámok alkalmazásának javítása korróziós környezetben, valamint a termikus terhelés mérséklése indításkor a hő sokk csökkentése érdekében.
Termikus károk és a tömítőfelületek szétválása túlmelegedés vagy kavitáció miatt
A tömítőfelületek szétválásának fő oka a harmonikatömítések esetében általában a túlmelegedés. Amikor nagysebességű centrifugális szivattyúkat vizsgálunk, akkor egy úgynevezett kavitáció jelenség lép fel. Ez gőzképződést okoz közvetlenül a tömítési érintkezési zónában, amely alapvetően apró robbanásokhoz vezet, és ezek elrongyolják az egymással érintkező felületeket. A Fluid Sealing Performance Report legfrissebb adatai szerint ezek a problémák kb. 31 százalékát teszik ki az összes váratlan leállásnak a finomítókban. Szerencsére az újabb tömítési tervek elkezdték beépíteni a keményfém (tungsten karbid) felületeket, amelyekbe speciális, lézerrel gravírozott hűtőcsatornák vannak integrálva. Ezek a fejlesztések 18 és 22 °C között csökkentik a maximális üzemelési hőmérsékletet a régebbi szilíciumkarbid kombinációkhoz képest, így sokkal alkalmasabbá válnak igényes ipari környezetekben történő alkalmazásra.
Elhasználódási minták és diagnosztikai jelentőségük meghibásodott harmonikatömítések esetén
A specifikus kopási minták fontos diagnosztikai információkat nyújtanak:
| Kopási minta | Valószínű ok | Javító intézkedés |
|---|---|---|
| Koncentrikus karcolások | Abrazív részecskék bejutása | Kétsoros tömítőkamrák felszerelése |
| Aszimmetrikus felületi kopás | Tengelyeltolódás 0,03 mm | Lézeres igazítás felszerelés közben |
| Harmonikatömlő vékonyodása | Túlzott axiális mozgás | Frissítés rugós szakaszú harmonikára |
Egy vegyipari üzem meghibásodásának elemzése a tömítőfelületeken lévő radiális karcolásokat a folyamatfolyadékban észrevétlenül maradt katalizátorszemcsékkel hozta összefüggésbe. Ez a megállapítás szűrőrendszer-fejlesztést tett szükségessé, amely 300%-kal növelte a tömítések élettartamát.
Felszerelési hibák és hatásuk a harmonikatömítések teljesítményére
Helytelen felszerelési gyakorlatok, melyek korai tömítésmeghibásodáshoz vezetnek
Az iparági adatok szerint a korai harmonikatömítés-meghibásodások 32%-a helytelen felszerelésből ered (Tömítéstechnológiai Jelentés 2024). A leggyakoribb hibák a következők:
- A harmonikaegység túlzott összenyomása , ami csökkenti a rugalmasságot, és felgyorsítja a fémtömörülést
- Helytelen kezelés , amely karcolásokat vagy a tömítőfelületek szennyeződését okozhatja
- Elégtelen kenés , ami indításkor súrlódásos károsodáshoz vezethet
Ha a rögzítőcsavarokat mindössze 20%-kal túlhúzzák, az már elegendő ahhoz, hogy torzuljon a ház és megváltozzon a nyomás eloszlása az egész rendszerben. Mi történik ezután? A fokozatnak nincs más választása, mint kompenzálni ezt az igazolatlanságot, ami sokkal nagyobb kockázatot jelent a ciklikus feszültségi repedések kialakulására, amelyektől mindannyian próbálunk távol maradni. A legtöbb gyári technikus karbantartás során kihagyja a futóhiba-ellenőrzéseket, valószínűleg azért, mert sietségük van, vagy nem látják azonnal a hasznukat. De itt van a lényeg: akár egy apró, körülbelül 0,003 hüvelyknyi tengelyeltérés is majdnem felére csökkentheti a tömítés élettartamát nagy sebességű gépek esetén. Ilyen kopás és elhasználódás folyamatos üzemelés mellett gyorsan felgyülemlik.
Rezgés, igazolatlanság és tengely futóhiba problémák a telepítést követően
A telepítést követő mechanikai terhelések a szivattyúrendszerek működési tömítési hibáinak 54%-áért felelősek. A tengely és a ház közötti hőtágulási különbségek fokozatos igaztalanítódást okoznak; például egy 0,002 hüvelykes résnövekedés 150 °C-on 500 órán belül összeomlaszthatja a dinamikus tömítési felületet.
Fő megelőzési stratégiák:
- Lézeres igazítási ellenőrzés végzése a működés első 24 óráját követően
- Rezgéscsillapító hüvelyek felszerelése, ha a tengely futóhiba értéke meghaladja a 0,0015 hüvelykot
- Infravörös termográfia alkalmazása az üzembe helyezés során a tömítési felületeken keletkező rendellenes hő kimutatására
A precíziós szerszámok 78%-kal csökkentik a tömítőfelületek sérülésének kockázatát az improvizált módszerekhez képest, különösen érzékeny fémharmonika (Rotating Equipment Maintenance Study 2024) esetén. A szerelőknek indítás előtt optikai interferometriával kell ellenőrizniük a tömítőfelület síkságát – minden 0,00004 hüvelyknél nagyobb eltérés korrigálásra szorul.
Anyagkompatibilitás és környezeti kihívások
Kémiai inkompatibilitás a folyamatközeg és a harmonika tömítés anyagai között
A kémiai inkompatibilitás az ipari harmonikatömítések meghibásodásainak 40%-áért felelős egy 2022-es Fluid Sealing Association tanulmány szerint. Agresszív közeg, mint például savak, oldószerek és klórozott vegyületek olyan anyagokkal szemben, amelyek nem megfelelően vannak kiválasztva. Például az etilén-propilén-dién-monome (EPDM) alapú harmonikák gyorsan lebomlanak szénhidrogén olajokban, míg az acél komponensek korrózióznak tengervízben.
Megelőző intézkedések:
- Arcelemzés beázási tesztek a tényleges folyamatfolyadékokkal a telepítés előtt
- Kémiai inerthetű anyagok, például perfluorelasztomerek (FFKM) kiválasztása savas környezetekhez
- A hőmérsékleti határértékek megerősítése – sok elasztomer duzzad vagy megkeményedik a megadott küszöbértékek felett
Túlmelegedés és termikus repedések agresszív folyadékok vagy rossz hőelvezetés miatt
A 300 °F (149 °C) feletti hőmérsékletű folyadékok és a nem megfelelő hűtés hőfeszültséget okoznak a harmonikás tömítésekben, ami mikrotöréseket eredményez a szén-grafit felületeken, valamint a PTFE másodlagos tömítések ridegedését. Egy papírgyárban gőzkondenzátum szivárgott be, amely 57 °C-kal növelte a tömítéstér hőmérsékletét, és 12 hét alatt teljes harmonika-összeomláshoz vezetett.
Ajánlott lépések:
- Hőcserélők integrálása a folyadék hőmérsékletének a tömítési előírások alatt tartására
- Gyémánterősítésű tömítőfelületek alkalmazása 750 °F (399 °C) hőmérsékletig biztosítva a stabilitást
- Megfelelő öblítési tervek alkalmazása a hőt termelő részecskék eltávolítására
Anyagminőség-javítások kizárólagos alkalmazása a szervizelési élettartamot 3–5 évvel növelik a felújított rendszerek 72%-ában (Pump Industry Analytics 2023).
Karbantartási legjobb gyakorlatok a harmonikás mechanikus tömítések meghibásodásának megelőzésére
Hogyan gyorsítja a rossz karbantartás a kopást a harmonikás mechanikus tömítésekben
A rendszeres karbantartás elmulasztása 2–3-szorosára csökkenti a szilfák élettartamát. A szennyezett vagy degradált határoló folyadékok 2023-as megbízhatósági tanulmányok szerint az idő előtti meghibásodások 37%-ért voltak felelősek. Gyakori figyelmen kívül hagyások:
- Ritka kenés, ami fémtől-fémig érintkezést eredményez
- Ellenőrizetlen kémiai behatolás, amely korróziót okoz a vékonyfalú szilfákban
- Kihagyott igazítási tűréshatár-ellenőrzések, amelyek egyenetlen axiális terhelést okoznak
A 4 mm/s RMS-nél nagyobb rezgési szintek figyelmen kívül hagyása felgyorsítja a fáradási repedések kialakulását a hegesztett kötéseknél. Azok a létesítmények, amelyek kihagyták a negyedévente végzett ellenőrzéseket, 60%-kal magasabb tervezetlen leállási költségekkel szembesültek, mint azok, amelyek proaktív karbantartást alkalmaztak (2023-as iparági felmérés).
Megelőző karbantartási stratégiák és ellenőrzési rutinok a tömítések élettartamának meghosszabbításához
A strukturált karbantartás alkalmazása 40–50%-kal meghosszabbítja a szilfatömítések szervizelési időszakait:
| Frekvencia | Feladatot | Cél |
|---|---|---|
| Hetente | Határoló folyadék szintjének/színének elemzése | Degradáció vagy szivárgás észlelése |
| Havonta | Rezgés-spektrum elemzés | Igazítási hiba időben történő azonosítása |
| Negyedéves | Teljes szétszerelési ellenőrzés | Akkordtorló összenyomódásának és a rugóerőnek a mérése |
A napi monitorozás során biztosítani kell, hogy a csapágyhőmérséklet 70 °C (158 °F) alatt maradjon, mivel a túlzott hőgyorsan keményíti az elasztomereket. A képzési programok 28%-kal csökkentik a szerelési hibákat (Fluid Sealing Association, 2022), közvetlenül csökkentve ezzel a cserék gyakoriságát.
Az előrehaladott létesítmények jelenleg IoT-érzékelőket alkalmaznak a tömítőfelület hőmérsékletének és az axiális mozgásnak a valós idejű figyelésére. Ez az előrejelző megközelítés 65%-kal csökkenti a reaktív javításokat az aktuális kopási tendenciákhoz igazodó állapotalapú karbantartási ütemezéssel.
Helyes kiválasztás, hibaelhárítás és valós esettanulmány
A megfelelő akkordtorlós mechanikus tömítő kiválasztása az üzemeltetési feltételekhez
A megfelelő döntés meghozatala több fontos szempont figyelembevételén múlik. Amikor valóban forró környezetről van szó, 300 Fahrenheit fok felett, akkor speciális magas hőmérsékletű elasztomerekre van szükségünk. Nyomásváltozások esetén a szabványos tervezések akkor is jól működnek, ha a nyomás 200 psi alatt marad, de ennél magasabb értékeknél a helyzet bonyolulttá válik. A kémiai kompatibilitás egy másik kiemelten fontos terület, ahol az ASTM G127 szabványok szerinti ellenőrzés elengedhetetlen, különösen agresszív anyagok kezelésekor. Ne feledjük el a tengelyfordulatszámot sem, hiszen a legtöbb fémbellows maximálisan körülbelül 3600 fordulat per percig képes működni. Az elmúlt év iparági adatainak áttekintése érdekes tendenciát mutatott: a korai berendezéskimaradások körülbelül kétharmada azért következett be, mert a kiválasztott anyagok nem illettek a folyamathoz. Ha jobban belegondolunk, teljesen logikus.
Lépésről lépésre történő hibaelhárítási és ellenőrzési protokollok terepi technikusoknak
- Szivárgás észlelés : Ultrahangos tesztelés alkalmazása a 0,1 ml/óra alatti szivárgás azonosítására
- Kopásértékelés : Ellenőrizze a tömítésfelületeket forró repedések után (0,002" szélesség hőterhelés túllépését jelez)
- Igazolási ellenőrzés : Biztosítani kell, hogy a tengely futása termikus ciklus során ≤0,002" TIR maradjon
- Rugóerő-ellenőrzés : A mért harmonikatömlő összenyomási erőt össze kell hasonlítani az OEM nyomatéki előírásokkal
Esettanulmány: Hibaanalízis és korrekciós intézkedések
Egy kínai folyadéktechnikai berendezéseket gyártó cég ismételt harmonikatömlős tömítés meghibásodásokat tapasztalt magas hőmérsékletű sós lépumpákban. A gyökérok elemzés az alábbiakat azonosította:
- Jelentős összeegyeztethetetlenség : A 316L rozsdamentes acél harmonikatömlő 72 órán belül korróziót szenvedett klór-expozíció miatt
- Szerelési hiba : 0,005"-es tengelyeltolódás meghaladta a gyártó tűréshatárait
A korrekciós intézkedések közé tartozott a Hastelloy C-276 hajtűk cseréje és a lézeres igazítási eljárások alkalmazása. Az intézkedések utáni eredmények 40%-os csökkenést mutatnak a tervezetlen leállásokban (2024-es Fluid Sealing Technology jelentés).
GYIK
Mik a hajtűs mechanikus tömítések problémáinak gyakori jelei?
Gyakori jelek lehetnek furcsa rezgések, változó szivárgási mintázatok és szokatlan felmelegedés a tömítés környékén.
Mi okozza a szivárgást a hajtűs tömítésekben?
A szivárgás oka lehet hő okozta torzulás, fáradási repedések és lyukasodásos korrózió.
Hogyan befolyásolhatja a helytelen szerelés a tömítés teljesítményét?
A nem megfelelő szerelés túlzott összenyomódáshoz, elégtelen kenéshez és növekedett ciklikus feszültségi repedések kockázatához vezethet.
Melyek az ajánlott karbantartási gyakorlatok a hajtűs tömítések esetében?
Rendszeres kenés, rezgésellenőrzés és ütemezett vizsgálatok segítenek meghosszabbítani a hajtűs tömítések élettartamát.
Tartalomjegyzék
-
Megértés Gyűrűalapú mechanikai zár Hibamechanizmusok
- A mechanikus tömítésekkel kapcsolatos gyakori problémák jelei harmonikás tömítéseknél
- Hullámos típusú tömítések mechanikai tömítési hibáinak okai és megoldásai
- Termikus károk és a tömítőfelületek szétválása túlmelegedés vagy kavitáció miatt
- Elhasználódási minták és diagnosztikai jelentőségük meghibásodott harmonikatömítések esetén
- Felszerelési hibák és hatásuk a harmonikatömítések teljesítményére
- Anyagkompatibilitás és környezeti kihívások
- Karbantartási legjobb gyakorlatok a harmonikás mechanikus tömítések meghibásodásának megelőzésére
- Helyes kiválasztás, hibaelhárítás és valós esettanulmány