 EN
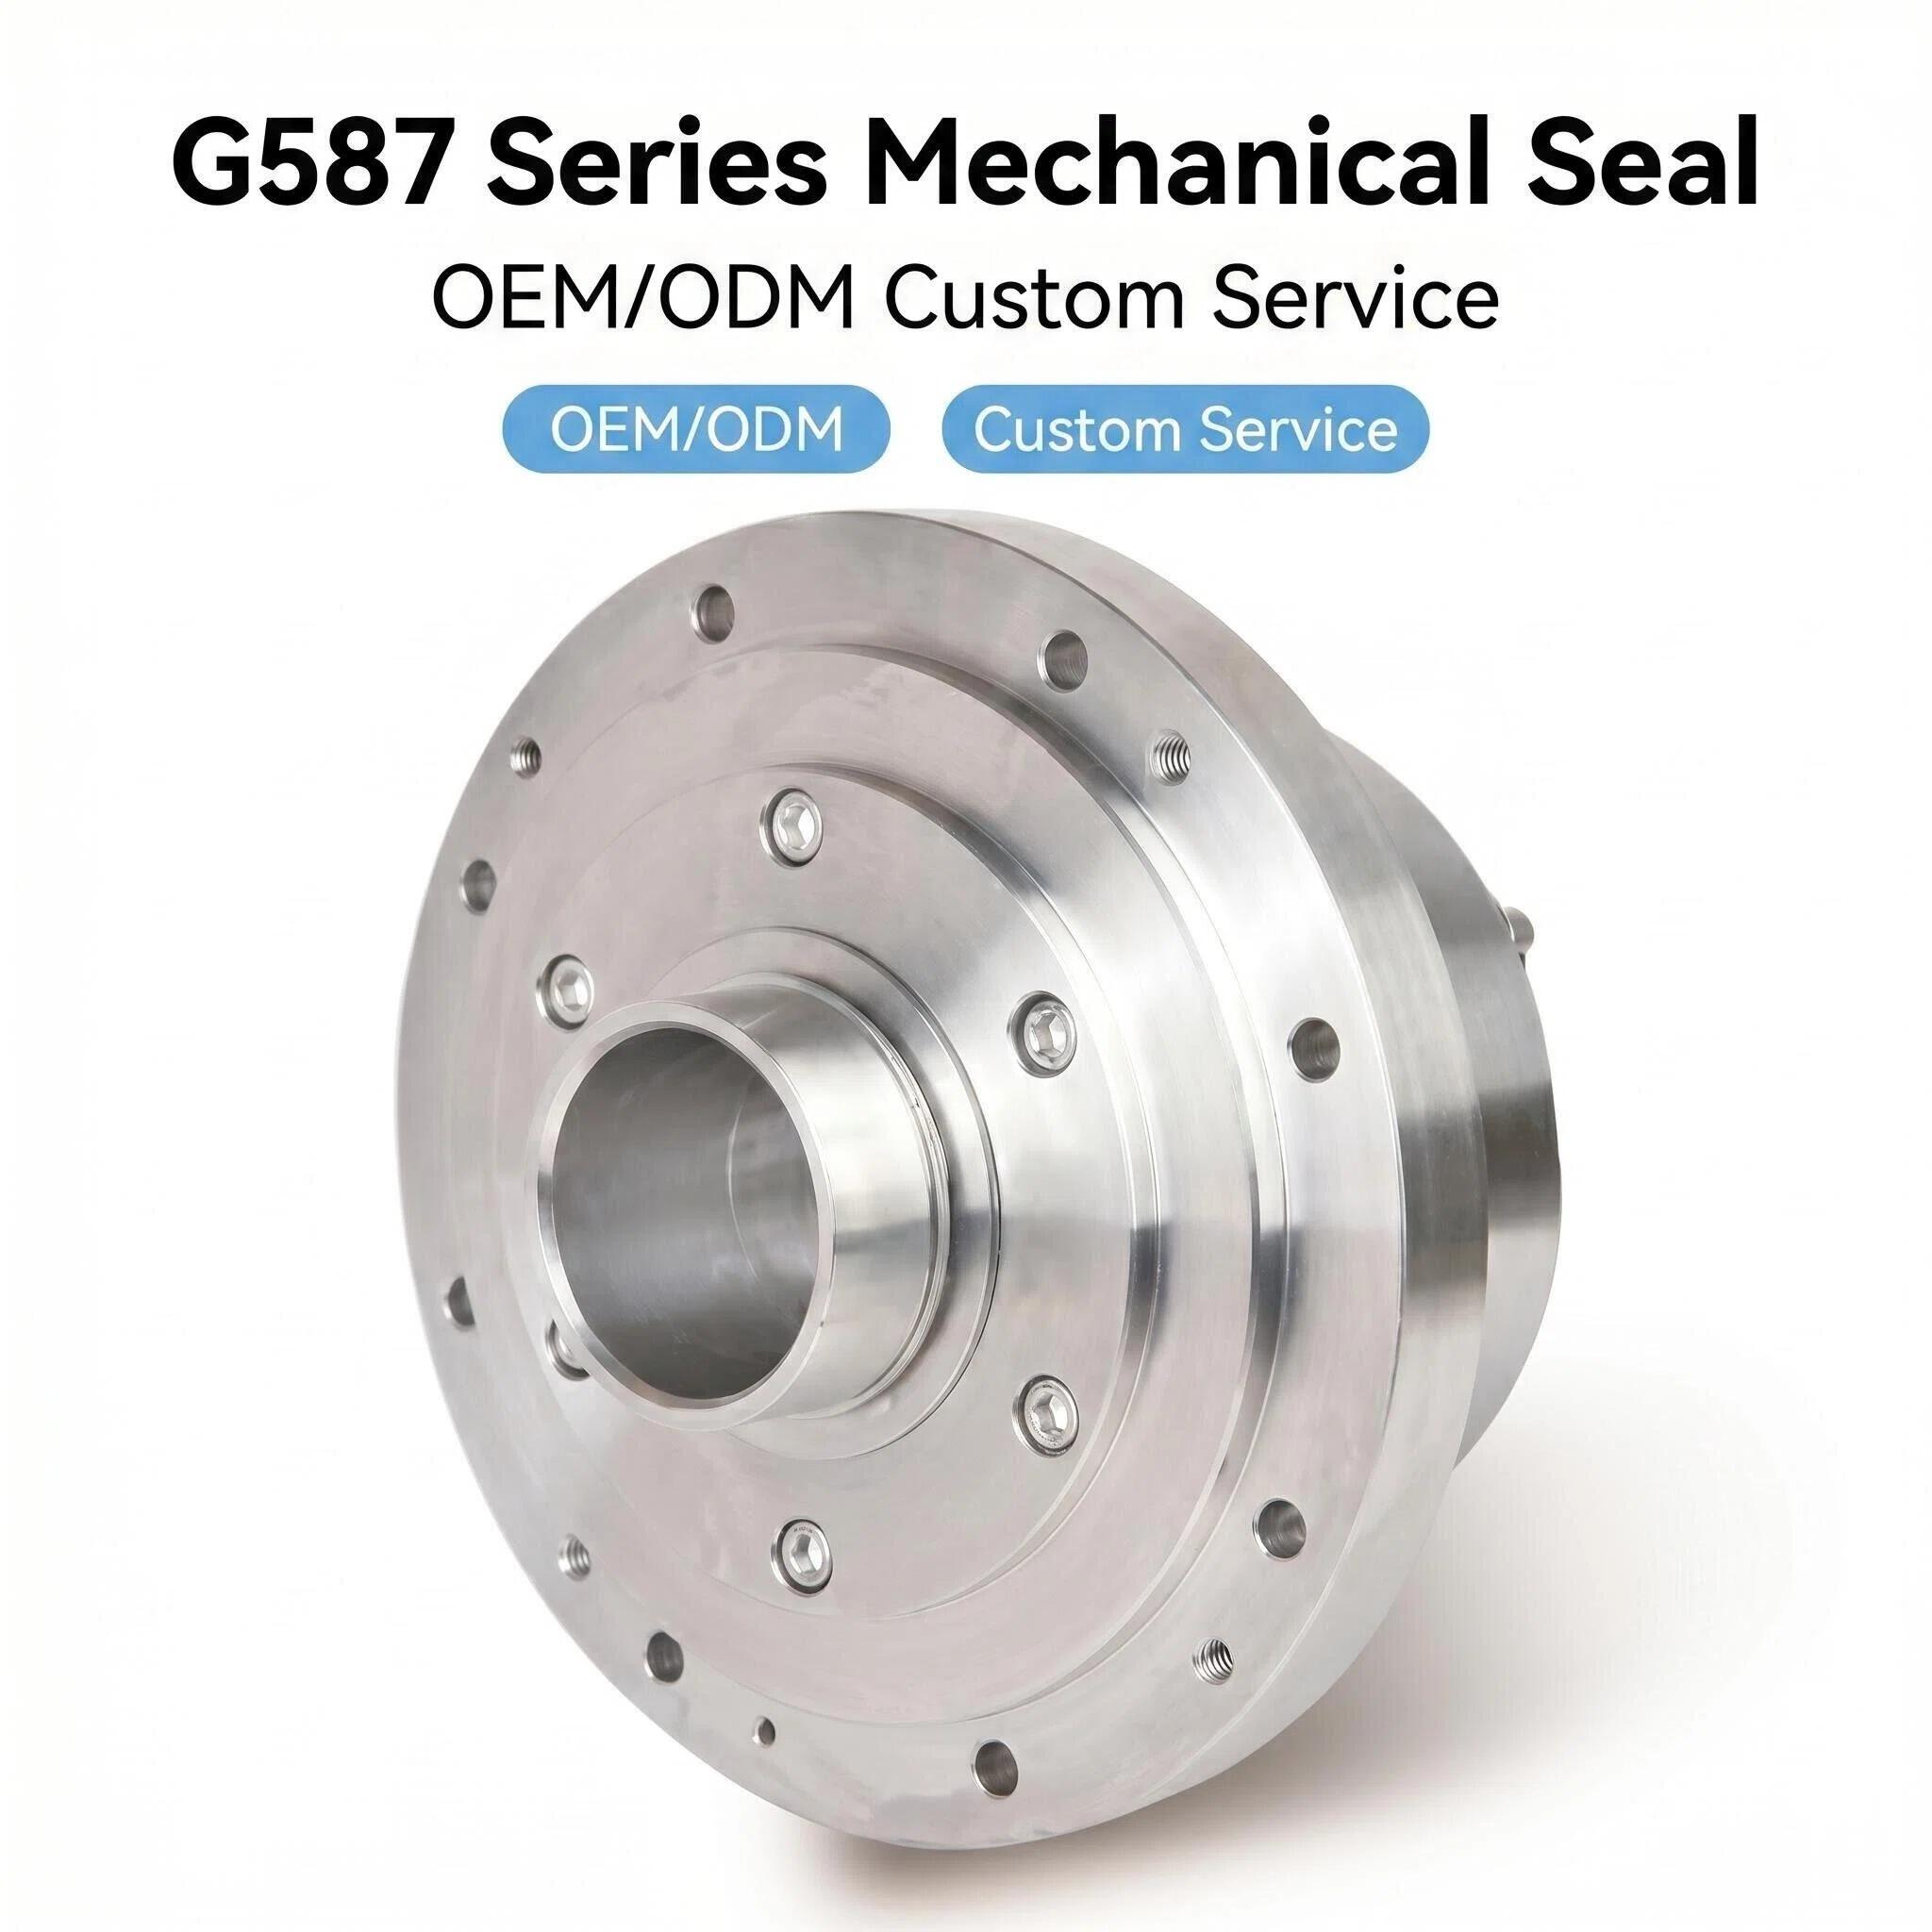
في البيئات الصناعية عالية الطلب، ختم مضخات الملاط الميكانيكي تُعَدُّ هذه الأختام من أكثر المكونات خضوعًا لاختبارات الإجهاد في نظام معالجة السوائل بأكمله. وتعمل هذه الأختام تحت التعرُّض المستمر لجزيئات كاشطة، وللمواد الكيميائية المسببة للتآكل، وللتقلبات في الضغط، ما يؤدي إلى تسريع عملية تدهورها بمعدلٍ أسرع بكثيرٍ مما هو عليه في التطبيقات التي تستخدم سوائل نظيفة. وعندما تبدأ إحدى الأختام في الفشل، فإن العواقب لا تقتصر على مجرد طلب صيانة روتينيٍّ — بل قد تشمل توقُّف التشغيل غير المخطط له، وتلوث تدفقات العمليات، وتلف المعدات بتكلفةٍ باهظة. وبالتالي، فإن فهم كيفية صيانة هذه الأختام وحمايتها ليس أمرًا اختياريًّا؛ بل هو كفاءة تشغيلية جوهرية لأي منشأةٍ تُشغِّل أنظمة معالجة الملاط.
يشرح هذا الدليل الطرق العملية ومنهجيات العمل التي يستخدمها متخصصو الصيانة لتمديد عمر الختم الميكانيكي لمضخات الطين، ومنع التآكل المبكر، والقضاء على التسرب قبل أن يتحول إلى عطلٍ حرج. فمنذ استراتيجيات غسل سطح الختم وحتى بروتوكولات التركيب الصحيحة، يتناول كل قسم تخصصًا محددًا في مجال الصيانة يؤثر مباشرةً في طول عمر الختم. سواء كنت تُدير عملية تعدين، أو مصنعًا لمعالجة المواد الكيميائية، أو منشأة لمعالجة مياه الصرف الصحي، فإن المبادئ الواردة هنا تنطبق على أي تطبيق يتطلب فيه الختم الميكانيكي لمضخات الطين أداءً موثوقًا به يومًا بعد يوم.
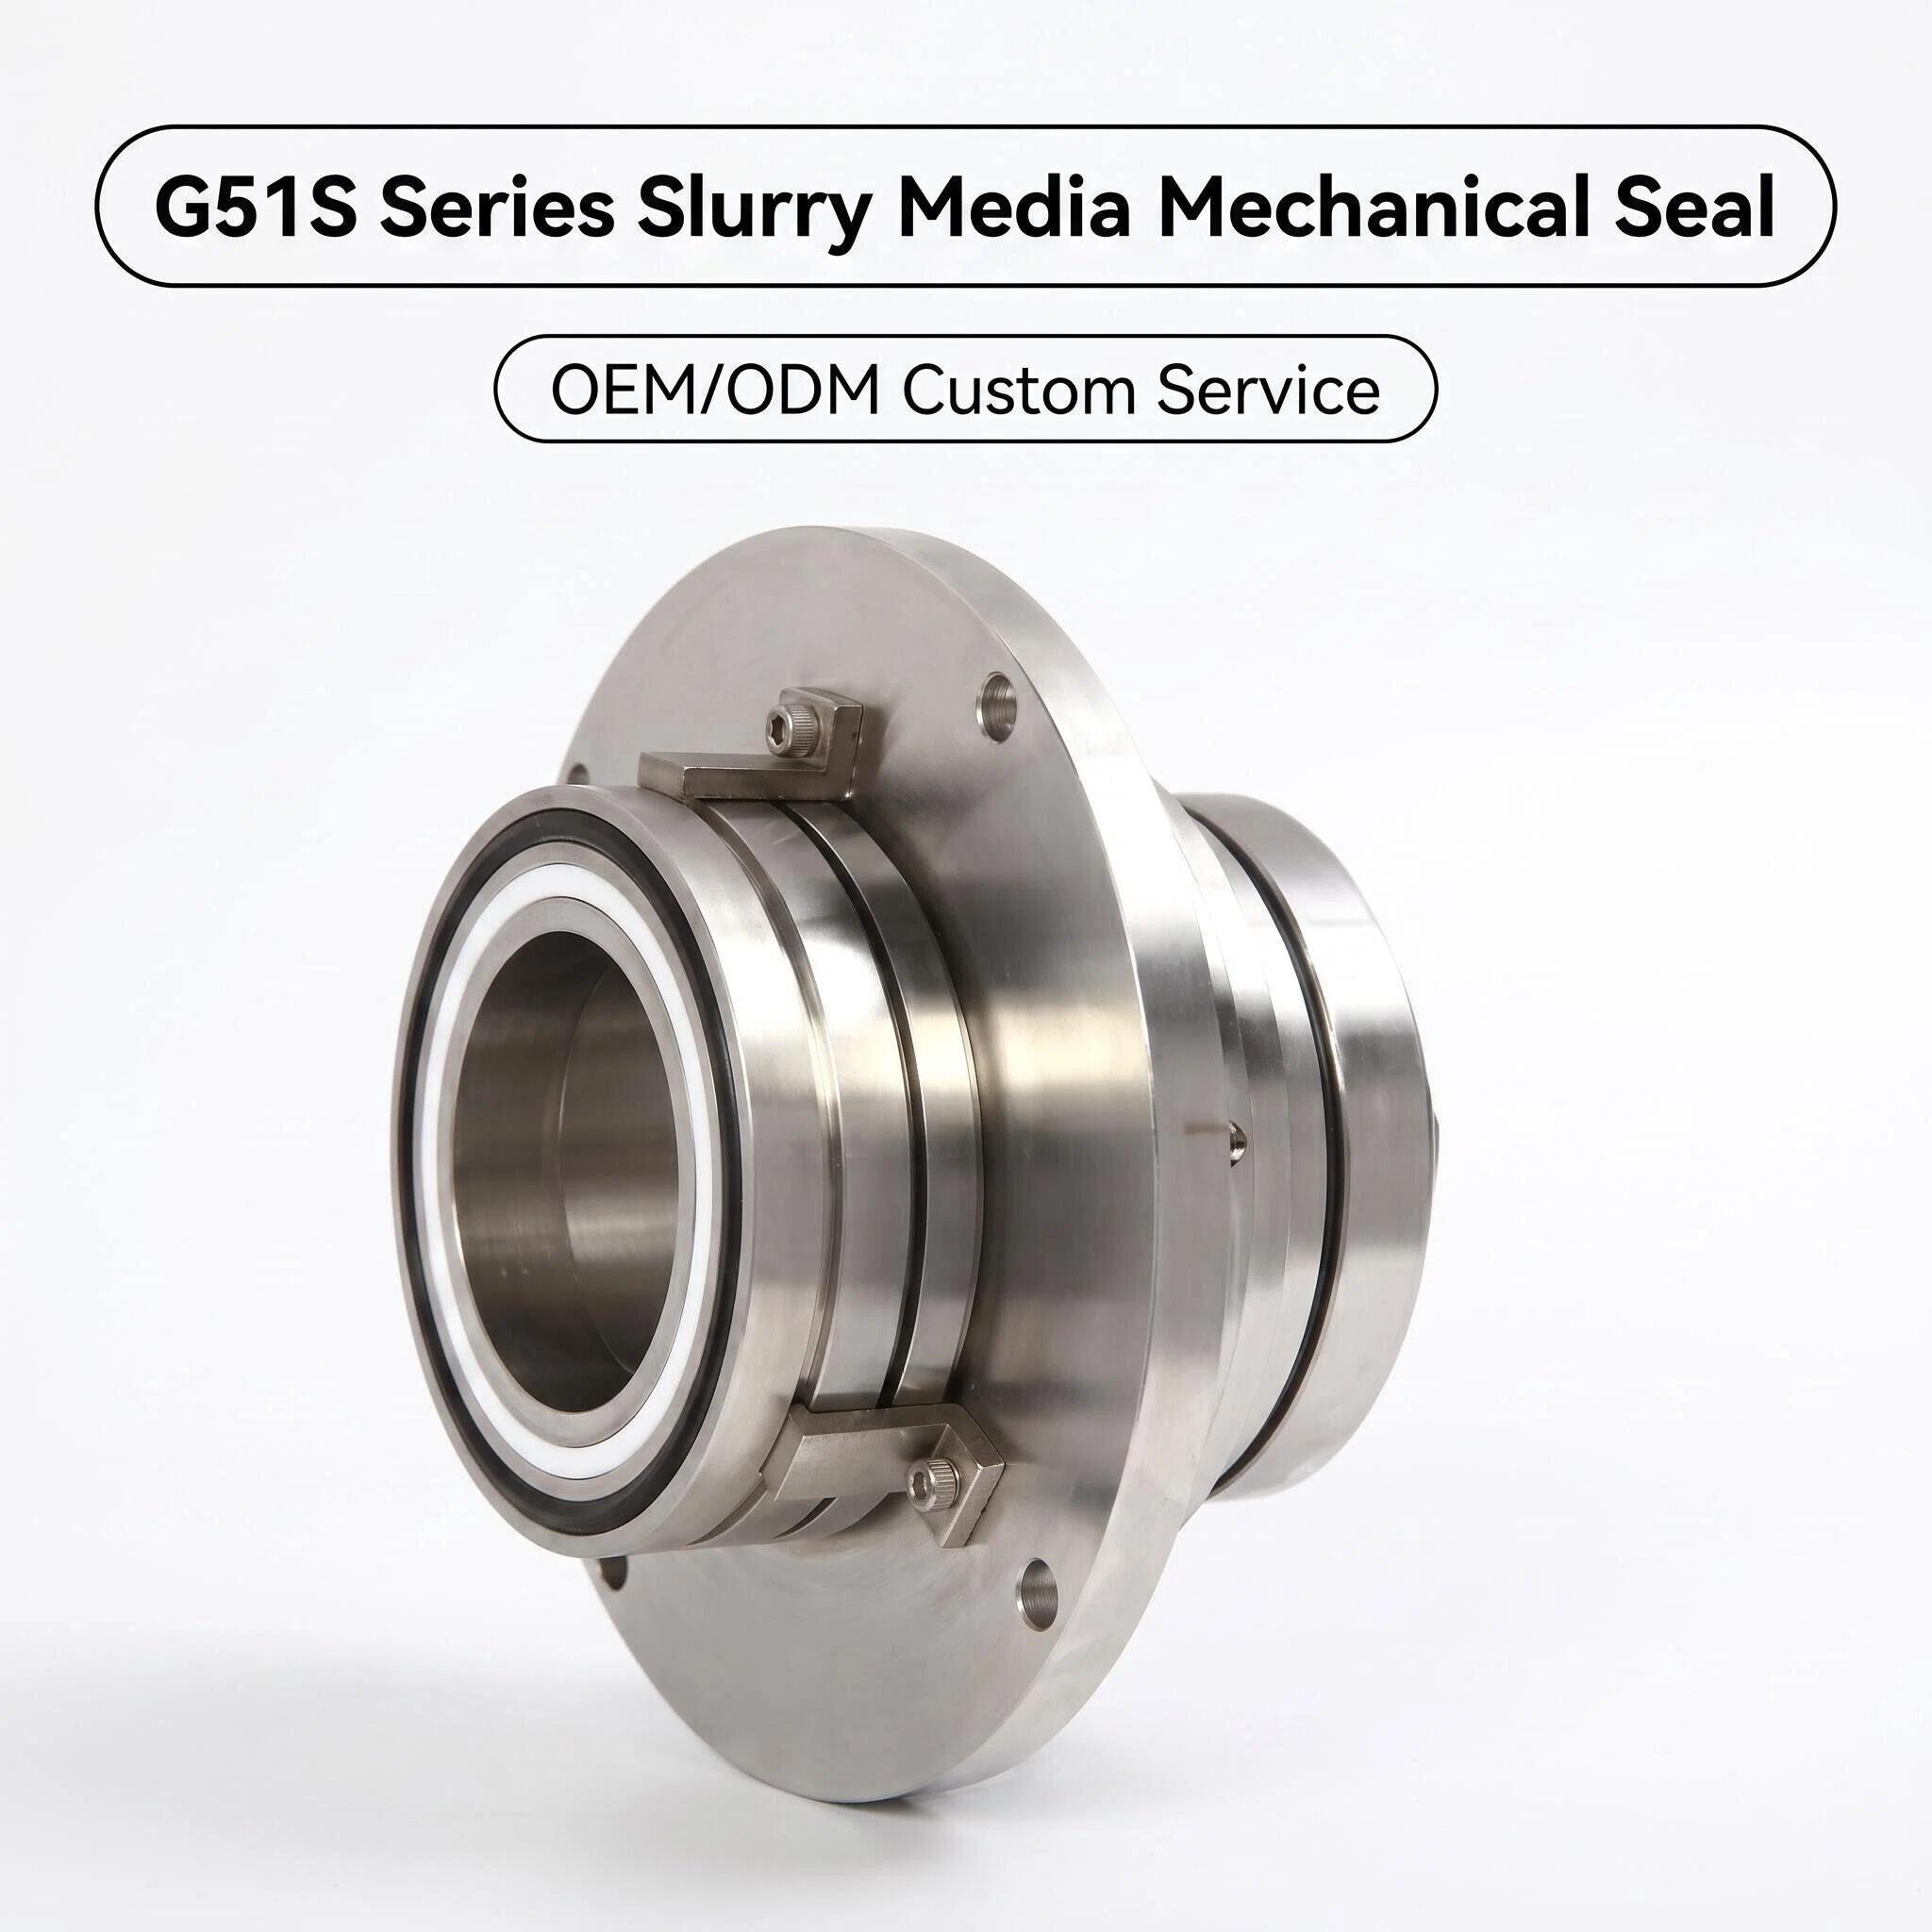
فهم أسباب فشل الختم الميكانيكي لمضخات الطين
دور التآكل في تدهور الختم
التحدي الأساسي المتعلق بالختم الميكانيكي لمضخات الطين هو أن الوسيط الذي تُضخّه المضخة يكون بطبيعته عدائيًّا تجاه المكونات المصمَّمة بدقة عالية. فطين الضخ يحتوي على جزيئات صلبة تتراوح بين الغبار الناعم والركام الخشن، وهذه الجزيئات لا تمرّ عبر المضخة دون أن تؤثِّر فيها. بل إنها تتسلل إلى واجهة الختم، وتترسَّب في سطح الختم اللين، وتُحدث فعلًا كشطيًّا (تآكليًّا) يؤدي تدريجيًّا إلى تدمير استواء السطح ونعومته، وهما الشرطان اللذان يعتمد عليهما الختم للحفاظ على حاجزٍ محكمٍ ضد التسرب السائل.
تظهر التآكل الناتج عن الاحتكاك على الأختام الميكانيكية لمضخات الطين عادةً على شكل خطوط خدش مرئية على سطح الحلقة الأساسية أو سطح الحلقة المقابلة. وبمجرد تدهور هذا التشطيب السطحي، ينهار الفيلم الهيدروديناميكي الذي يفصل بين السطحين، وتزداد قوة الاحتكاك بشكل حاد، بينما يؤدي ازدياد تولُّد الحرارة إلى تسريع عملية التدمير أكثر فأكثر. وفي الواقع، قد تصل الختم العامل في وسط طيني عالي المحتوى من المواد الصلبة دون أي حماية بالغسل إلى نهاية عمره الافتراضي في جزء بسيط فقط من الوقت الذي يستغرقه للوصول إلى هذه النهاية في بيئة ماء نظيف.
يُعَدُّ اختيار مواد سطح الختم ذات الصلادة والتوافق الكيميائي المناسبين الخط الدفاعي الأول. وتُستخدم أزواج الكربيد السيليكوني مقابل الكربيد السيليكوني عادةً في المهام التي تتضمَّن طينًا مسببًا للتآكل، لأن التطابق في درجة الصلادة يقلِّل إلى أدنى حدٍّ من انغراس الجسيمات داخل السطحين. ومع ذلك، لا يمكن لأفضل اختيار للمواد أن يعوّض بالكامل عن سوء ظروف التشغيل، ولذلك تظل ممارسات الصيانة المستمرة ضروريةً للأختام الميكانيكية لمضخات الطين في أي تطبيق كان.
مسارات التسرب وأسبابها الجذرية
إن التسرب في الأختام الميكانيكية لمضخات الطين لا ينبع دائمًا من تآكل السطوح الواصلة. بل إن العناصر الختمية الثانوية، مثل الحلقات الدائرية (O-rings) والحلقات على شكل حرف V (V-rings) ومكونات الجرس المطاطي (elastomeric bellows)، تكون عُرضةً بنفس القدر للهجوم الكيميائي والتغيرات الحرارية المتكررة. وعندما تفقد العنصر الختمي الثانوي قدرته على الحفاظ على حاجز ساكن، يمكن أن يتسرب الطين على طول العمود ويتجاوز الختم السطحي الأساسي تمامًا، ما يؤدي إلى حدوث تسرب يظهر عند الجزء الخارجي من الختم (gland) أو على طول الغلاف (sleeve)، حتى وإن كانت أسطح الختم لا تزال في حالة صالحة للاستخدام.
كما أن عدم انتظام دوران العمود (Shaft runout) وسوء المحاذاة يُعدّان من العوامل المهمة المسببة للتسرب. فقد صُمِّمت الأختام الميكانيكية لمضخات الطين لتحمل قدرًا محدودًا من الحركة المحورية عبر الحمل النابضي، لكنها ليست متسامحة مع الانحراف الشعاعي الكبير أو الاهتزاز. ويؤدي الانحراف الزائد إلى فتح وإغلاق أسطح الختم ديناميكيًّا خلال كل دورة دوران للعمود، مما يُحدث تأثيرًا مضخِّيًّا للطين عبر السطح، فيُسرّع التآكل والتسرب معًا.
الصدم الحراري هو مسار فشل آخر يُهمَل في كثيرٍ من الأحيان. وعند تشغيل المضخة جافةً، حتى لو لفترة قصيرة، قد تصل أسطح الختم إلى درجات حرارة تؤدي إلى تلف مادة السطح أو تسبب تمدّدًا حراريًّا غير متساوٍ يؤدي إلى تشقّق حلقة الختم. ويُعد التأكّد من أن خواتم الختم الميكانيكية لمضخات الطين لا تُشغَّل أبدًا دون وجود سائل في غرفة الختم قاعدة تشغيلية أساسية لكنها بالغة الأهمية، وتؤدي إلى خفض تكرار حالات الفشل بشكلٍ كبير.
وضع استراتيجية عملية للغسل والتبديد الحراري
اختيار خطة الغسل استنادًا إلى خصائص الطين
إن أكثر إجراء فردي فعّال لحماية خواتم الختم الميكانيكية لمضخات الطين هو تنفيذ خطة غسل مناسبة. ويُدخِل الغسل سائلًا نظيفًا إلى غرفة الختم لتخفيف تركيز المواد الصلبة، وخفض درجة الحرارة، والحفاظ على فيلم تزيتي على أسطح الختم. ويعتمد اختيار خطة الغسل المناسبة على تركيب الطين، وحجم الجسيمات، ودرجة الحرارة، وجودة ماء الغسل المتاحة في موقع التركيب.
تتيح ترتيبة غلاف عنق المضخة جنبًا إلى جنب مع نقطة حقن مُستوية إدخال ماء نظيف بين المروحة وغرفة الختم. ويؤدي ذلك إلى إنشاء فرق ضغط إيجابي يمنع هروب ملاط عالي المحتوى الصلب نحو أسطح الختم. وفي التطبيقات التي تكون فيها أحجام جسيمات الملاط كبيرة أو يكون محتوى المواد الصلبة مرتفعًا جدًّا، يمكن أن يطيل هذا الأسلوب عمر الختم الميكانيكي للمضخات المستخدمة في نقل الملاط بشكلٍ ملحوظ مقارنةً بالترتيب غير المزود بنظام غسل.
يجب موازنة معدل تدفق الماء الغاسِل بدقةٍ بالغة. فكمية الماء الغاسِل القليلة جدًّا لا تكفي لتخفيف المواد الصلبة عند سطح الختم بشكلٍ كافٍ، بينما قد يؤدي استخدام كمية كبيرة جدًّا منه إلى تخفيف تيار العملية، أو زيادة تكاليف استهلاك المياه، أو خلق اختلالات في الضغط تُضعف استقرار الختم. ويشكّل الرجوع إلى معدلات تدفق الماء الغاسِل الموصى بها من قِبل شركة تصنيع الختم والالتزام الدقيق بهذه المعايير جزءًا أساسيًّا من برنامج الصيانة المنضبطة للختم الميكانيكي لطرّادات ضخ الطين.
أنظمة التبريد والتخلّص من السوائل للتطبيقات ذات درجات الحرارة العالية
في التطبيقات التي تكون فيها درجات حرارة الملاط مرتفعة، يوفّر نظام التبريد بالرش (Quench) طبقة حماية إضافية لختم المضخات الميكانيكية للملاط. ويُدخل هذا الرش سائلاً ثانوياً منخفض الضغط على الجانب الجوي من الختم لتبريد مكونات الختم، ومنع تبلور المواد العملية على أسطح الختم، وتخفيف أي ملاط يمر عبر سطح الختم الأساسي قبل أن يجف ويسبب تآكلاً ضاراً.
وتكتسب أنظمة التبريد بالرش أهمية خاصة في العمليات التي يميل فيها الملاط إلى التصلّب أو الترسيب عند ملامسته للهواء أو عند تبريده بسرعة. فبدون نظام رش، قد تتراكم رواسب الملاط المجفف على السطح الخارجي لختم المضخة الميكانيكية للملاط، مكوّنة عجينة كاشطة تسرّع بشكل كبير من معدل التآكل عند تشغيل المضخة في المرة التالية. أما التبريد بالرش المستمر ذي التدفق المنخفض فيحافظ على نظافة هذه المنطقة ورطوبتها، مما يمنع تشكّل تلك الرواسب الضارة.
يجب الحفاظ على اتصالات التصريف في لوحة الغلاف مفتوحة وخالية من العوائق في جميع الأوقات. فانسداد مجاري التصريف يؤدي إلى تراكم السائل في غرفة الختم، مما قد يُخلّ بتوازن الضغط عبر أسطح الختم ويساهم في كلٍّ من التآكل والتسرب. ويُعد التحقق المنتظم من أن منافذ التصريف تعمل بسلاسة مهمة صيانة بسيطة لكنها غالبًا ما تُهمَل في حالة ختم المضخات المستخدمة لنقل الطين.
ممارسات التركيب الصحيحة لمنع الفشل المبكر
تحضير العمود والتحقق من الأبعاد
يُعتبر التركيب غير الصحيح سببًا رئيسيًّا في جزءٍ غير متناسب من حالات الفشل المبكر في ختم المضخات المستخدمة لنقل الطين. وقبل تركيب أي ختم، يجب فحص سطح العمود أو الغلاف المحيط به للبحث عن علامات التآكل أو الخدوش أو الانحرافات البُعدية. كما يجب التحقق من تحمل قطر العمود المحدَّد من قِبل شركة تصنيع الختم باستخدام ميكرومتر معيَّر، لأن العمود ذا القطر الأصغر أو الأكبر من المطلوب سيمنع الختم الثانوي من تشكيل حاجز ثابت سليم.
إن تشطيب سطح العمود في منطقة تلامس الختم أمرٌ بالغ الأهمية. فسطح خشنٌ جدًّا قد يتسبب في تلف العنصر الختمي الثانوي أثناء التركيب، بينما قد لا يوفِّر السطح الناعم جدًّا قبضة كافية للحلقة التوصيلية الثابتة (O-ring). واتباع قيم الخشونة المحددة من قِبل الشركة المصنِّعة، والتي تُعبَّر عنها عادةً بقياسات Ra، يضمن تركيب الخواتم الميكانيكية لمضخات الطين بشكلٍ صحيح والحفاظ على وظيفتها الختمية الثابتة طوال فترة التشغيل.
كما يجب التحقق من قطر غرفة الختم وعموديته بالنسبة لسطح الوجه قبل التركيب. فعدم تماثل سطح الغطاء مع محور العمود يؤدي إلى تحميل غير متساوٍ عبر سطح الختم، ما يُنشئ منطقة اهتراء عالية على جانب واحد من الختم، بينما قد يكون الجانب المقابل غير محمَّلٍ بما يكفي. وإن تخصيص الوقت للتحقق من هذه الأبعاد قبل كل استبدال للختم هو استثمارٌ ينعكس مباشرةً في إطالة عمر الختم التشغيلي.
المُعاملة، وطول التثبيت، والتحكم في الانضغاط
أختام المضخات الطينية الميكانيكية هي مكونات دقيقة يمكن أن تتضرر بسبب سوء التعامل بها، حتى لو بَدَا هذا التعامل تافهًا. ويجب ألا تُلمس أسطح الأختام أبدًا باليد العارية، لأن زيوت الجلد قد تلوث السطح المصقول وتُضعف فيلم السائل أثناء التشغيل الأولي. وعند تركيب الختم في مكانه، يجب التعامل مع سطحه فقط من القطر الخارجي أو بواسطة قفازات نظيفة، كما يجب أن يظل أي تغليف واقي على وضعه حتى لحظة التركيب الفعلي.
يُعَدُّ طول التثبيت أحد أهم المعايير الحرجة أثناء التركيب. وفي حالة استخدام ختم كارتردج، فيجب أن تظل مشابك التثبيت مُثبتةً حتى يتم تثبيت الغطاء النهائي (الغُلَاف) بالكامل بواسطة البراغي وإعادة تجميع المضخة، ثم تُحرَّر وفق التسلسل الذي يوصي به الصانع. أما بالنسبة للخواتم المكوَّنة من مكونات منفصلة، فيجب تحديد ضغط النابض الصحيح باستخدام بُعد التركيب المحدَّد في رسم الختم. فالتضاغط الزائد يؤدي إلى حمل زائد على السطحين المتلامسين وارتداءٍ سريع، بينما يؤدي التضاغط القليل جدًّا إلى ضغط تماسٍ غير كافٍ وتسربٍ فوري.
بعد التثبيت، يُعد دوران العمود يدويًّا مع مراقبة الختم لأي علامات على الالتصاق أو السحب أو المقاومة غير المنتظمة فحصًا بسيطًا لكنه فعّال قبل التشغيل. ويدل الدوران السلس والمنتظم على أن ختم المضخة الطينية الميكانيكي مُركَّب بشكلٍ صحيح، وأنه لا توجد أي مكونات غير محاذاة أو ملامسة لأسطح لا ينبغي أن تلامسها. ويمكن لهذا الفحص الذي يستغرق دقيقتين أن يمنع فشل الختم الذي كان سيحدث في غضون الساعات القليلة الأولى من التشغيل.
بروتوكولات الفحص الروتيني ومراقبة الحالة
فترات الفحص البصري واللمسي
حتى عندما تعمل الأختام الميكانيكية لمضخات الطين ضمن معايير التصميم الخاصة بها، تبقى فترات الفحص الدورية ضرورية لاكتشاف العلامات المبكرة للإجهاد قبل أن تتدهور إلى حالة عطل كامل. وينبغي تحديد تكرار الفحص وفقًا لشدة طبيعة التشغيل؛ ففي التطبيقات شديدة التآكل أو ذات الطابع الكيميائي العدواني، يُوصى بإجراء فحوصات بصرية أسبوعية، بينما قد تقتصر عمليات المراجعة في الأنظمة ذات الاستخدام الخفيف على مرة واحدة شهريًّا.
وأثناء كل فحص، يجب فحص منطقة غطاء الختم بدقة للبحث عن أي دليل على وجود رطوبة أو رواسب بلورية أو بقع تشير إلى تسرب بطيء. ومن الطبيعي والمتوقع ظهور كميات صغيرة من ماء الغسل عند فتحة التصريف، لكن أي مؤشر على وجود طين العملية عند سطح الغطاء الختمي يدل على أن الختم الأساسي قد تعرض لاختراق. واكتشاف هذه الحالة مبكرًا يسمح بجدولة استبدال الختم أثناء نافذة الصيانة المخططة بدلًا من إيقاف المضخة بشكل طارئ.
يجب تضمين خطوط إمداد ماء الغسل، وأجهزة قياس الضغط، ومؤشرات التدفق المرتبطة بالختم الميكانيكي لمضخات الطين في كل جولة فحص. ويؤدي انسداد خط الغسل جزئيًّا إلى تقليل التأثير الواقي للغسل، ما يعرِّض أسطح الختم لتركيزات أعلى من المواد الصلبة عما صُمِّمت لتحمله. وللتحقق من أن ضغط وتدفُّق الغسل ضمن النطاق التشغيلي المحدَّد لا يتطلَّب سوى لحظة واحدة، لكنه يوفِّر تأكيدًا على أن نظام حماية الختم يعمل بشكلٍ صحيح.
تحليل الاهتزاز ورصد درجة الحرارة
توفر تقنيات مراقبة الحالة وسيلة موضوعية لتتبع صحة الأختام الميكانيكية لمضخات الطين بين عمليات الفحص البدني. ويمكن لأجهزة استشعار تحليل الاهتزاز المُركَّبة على غلاف محامل المضخة أن تكشف عن التغيرات في التوازن الدوراني وحالة المحامل وديناميكية العمود، والتي قد تمر دون اكتشافها لولا هذه الأجهزة حتى يحدث تلفٌ في الختم بالفعل. وغالبًا ما يشكِّل الارتفاع التدريجي في سعة الاهتزاز أول مؤشر قابل للقياس على بدء حدوث تآكل في المحامل أو عدم توازن في الدفّاقة، وكلا الحالتين يؤديان في النهاية إلى نقل إجهادٍ إلى الختم.
توفر مراقبة درجة الحرارة عند غدة الختم أو عند مخرج ماء الغسل تغذيةً راجعةً مباشرةً عن الحالة الحرارية لأختام المضخات الطرادية المستخدمة في ضخ الطين. ويشير اتجاه ارتفاع درجة الحرارة، في حالة عدم حدوث أي تغيّر في ظروف التشغيل، إلى زيادة الاحتكاك عند سطح الختم، وهي مؤشرٌ موثوقٌ على تفاقم التآكل. ويُشكِّل إنشاء ملفٍ أساسيٍّ لدرجات الحرارة أثناء التشغيل الأولي للمعدات، ومقارنة القراءات المستمرة بهذا الملف الأساسي، نظام إنذار مبكرٍ بسيطٍ وفعالٍ أمام فرق الصيانة.
إن الاحتفاظ بسجل صيانة يوثق نتائج الفحوصات، واستهلاك ماء الغسل، وقراءات الاهتزاز، وتاريخ استبدال الأختام يمكّن من التعرُّف على الأنماط مع مرور الوقت. فإذا كانت الأختام الميكانيكية لمضخات الطين في مضخةٍ معينةٍ تفشل باستمرار بعد فترات أقصر من المضخات المماثلة في نفس المنشأة، فإن بيانات السجل توفر الأساس الداعم للتحقيق في ما إذا كان السبب الجذري متعلقًا بالتشغيل، أو بالتثبيت، أو باختيار المواد، والذي يمكن معالجته باستخدام مواصفات مختلفة للختم.
الأسئلة الشائعة
كم مرة يجب استبدال الأختام الميكانيكية لمضخات الطين أثناء الصيانة الروتينية؟
تتفاوت فترات استبدال الأختام الميكانيكية لمضخات الطين وفقًا لشدة تآكل الوسط، وضغط التشغيل، ودرجة الحرارة، وكذلك ما إذا كان نظام غسل (فلوش) مُركَّبًا أم لا. وفي التطبيقات الشديدة مثل التعدين أو معالجة المعادن، تكون الفترات النموذجية للاستبدال تتراوح بين ثلاثة إلى ستة أشهر، بينما قد تصل الفترات في مهام ضخ الطين الأخف إلى اثني عشر شهرًا أو أكثر بين عمليات الاستبدال. وتعتبر بيانات المراقبة الحالة والنتائج المستخلصة من الفحوصات دليلاً أكثر موثوقيةً لتحديد توقيت الاستبدال مقارنةً بالفترات الزمنية الثابتة المبنية على التقويم فقط.
ما أكثر الخطأ شيوعًا الذي يُرتكب عند تركيب الأختام الميكانيكية لمضخات الطين؟
أكثر أخطاء التركيب تكرارًا هو عدم التحقق من أبعاد العمود ونهاية السطح قبل تركيب الختم. فوجود عمود خارج الحدود المسموح بها أو سطح عمود مخدوش سيؤدي فورًا إلى تلف عنصر الختم الثانوي، مما يؤدي إلى التسرب الذي قد يُعزى بشكل خاطئ إلى جودة الختم بدلًا من ظروف التركيب. لذا يجب دائمًا قياس العمود، وتنظيف غرفة الختم وفحصها، واتباع رسم تركيب الشركة المصنعة بدقة قبل تركيب الخواتم الميكانيكية لمضخات الطين.
هل يمكن إصلاح الخواتم الميكانيكية لمضخات الطين، أم يجب استبدالها عند حدوث عطل فيها؟
في معظم الحالات، يجب استبدال الأختام الميكانيكية لمضخات الطين بدلًا من إصلاحها عندما تظهر عليها علامات التآكل أو التسرب. فالأسطح الختمية، بعد أن تُخدش أو تتآكل بما يتجاوز الحد المسموح به لتآكل السطح، لا يمكن استعادتها بشكلٍ موثوقٍ إلى المواصفات المطلوبة من حيث الاستواء اللازم لأداء وظيفتها بشكلٍ صحيح، ما لم تُستخدم معدات تلميع متخصصة. ويجب دائمًا استبدال مكونات الختم الثانوي، مثل الحلقات الدائرية (O-rings) والزنبركات، كمجموعة كاملة بدلًا من استبدالها بشكل فردي، لأن خلط المكونات المستعملة مع الجديدة يؤدي إلى أداء غير متسق وتقليل عمر الخدمة.
كيف تؤثر جودة ماء الغسل على أداء الأختام الميكانيكية لمضخات الطين؟
تؤثر جودة ماء الغسل تأثيرًا مباشرًا على فعالية الحماية المقدمة لختم المضخة الهيدروليكية الميكانيكي. ويمكن أن يؤدي وجود المياه المحتوية على مواد عالقة، أو معادن تسبب الترسبات، أو ملوثات كيميائية إلى إدخال مصادر جديدة للتآكل والاحتكاك عند سطح الختم، مما يُضعف جزئيًّا الفائدة الناتجة عن عملية الغسل. ومن الأفضل ترشيح ماء الغسل لإزالة الجسيمات التي تفوق حجمها العتبة المناسبة لمسافة التباعد بين أسطح الختم، كما ينبغي التأكد من التوافق الكيميائي لهذا الماء مع مواد الختم قبل تشغيل نظام الغسل.
جدول المحتويات
- فهم أسباب فشل الختم الميكانيكي لمضخات الطين
- وضع استراتيجية عملية للغسل والتبديد الحراري
- ممارسات التركيب الصحيحة لمنع الفشل المبكر
- بروتوكولات الفحص الروتيني ومراقبة الحالة
-
الأسئلة الشائعة
- كم مرة يجب استبدال الأختام الميكانيكية لمضخات الطين أثناء الصيانة الروتينية؟
- ما أكثر الخطأ شيوعًا الذي يُرتكب عند تركيب الأختام الميكانيكية لمضخات الطين؟
- هل يمكن إصلاح الخواتم الميكانيكية لمضخات الطين، أم يجب استبدالها عند حدوث عطل فيها؟
- كيف تؤثر جودة ماء الغسل على أداء الأختام الميكانيكية لمضخات الطين؟